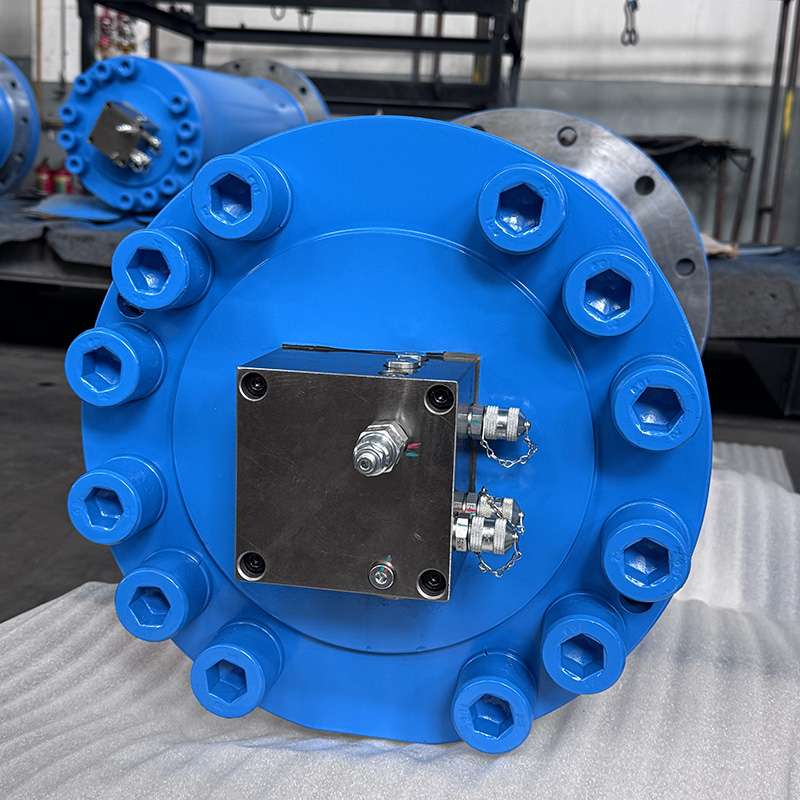

гидравлический цилиндр 100 260: цены 2026, купить от производителя
2026-09-24
- Гидравлический цилиндр 100/260: технический разбор и цены 2026 года от производителя
- Расшифровка маркировки: что скрывается за цифрами 100 и 260
- Технические характеристики и расчет усилия для цилиндра 100 мм
- Цены на гидравлические цилиндры 100/260 в 2026 году: анализ рынка
- Как выбрать надежного производителя: критерии E-E-A-T
- Применение цилиндра 100/260 в различных отраслях
- Часто задаваемые вопросы
- Риски при покупке: на чем нельзя экономить
- Почему стоит купить гидравлический цилиндр 100 260 у нас
- Заключение и призыв к действию
Гидравлический цилиндр 100/260: технический разбор и цены 2026 года от производителя
Выбор гидроцилиндра с поршнем 100 мм и штоком 260 мм (или ходом штока, в зависимости от контекста спецификации) — это не просто покупка металлической трубы. Это решение, которое определит надежность вашей гидравлической системы на ближайшие 5–7 лет. В 2026 году рынок промышленной гидравлики в России и странах СНГ переживает структурные изменения. Импортные бренды уходят или становятся недоступными по разумным ценам, а локальные производители наращивают объемы, но качество их продукции варьируется критически.
Мы работаем с гидравликой более 15 лет. За это время мы видели, как дешевые уплотнения превращались в пыль за три месяца работы в зимних условиях, и как правильно подобранный гидравлический цилиндр 100 260 отрабатывал миллионы циклов без единой протечки. В этой статье мы не будем использовать маркетинговые лозунги. Мы разберем технические параметры, реальные цены 2026 года, риски покупки “с рук” и дадим четкие рекомендации по выбору поставщика. Если вы инженер, закупщик или владелец производства, эта информация сэкономит вам бюджет и время простоя техники.
Расшифровка маркировки: что скрывается за цифрами 100 и 260
В промышленной гидравлике маркировка часто становится источником ошибок. Когда вы видите запрос “гидроцилиндр 100 260”, это может означать две разные вещи. Понимание этой разницы критично для правильного подбора.
Вариант А: Диаметр поршня 100 мм, диаметр штока… ошибка?
Стандартная запись гидроцилиндра выглядит как D/d, где D — диаметр поршня, а d — диаметр штока. Шток диаметром 260 мм при поршне 100 мм физически невозможен (шток не может быть толще поршня). Следовательно, цифра 260 здесь почти всегда обозначает ход штока (длину выдвижения) в миллиметрах. То есть, мы говорим о цилиндре:
- Диаметр поршня (D): 100 мм.
- Ход штока (S): 260 мм.
- Диаметр штока (d): Требует уточнения. Для поршня 100 мм стандартные диаметры штока составляют 50 мм, 63 мм или 70 мм, реже 40 мм.
Почему это важно? Потому что усилие цилиндра зависит от площади поршня, а скорость выдвижения и устойчивость к боковым нагрузкам — от диаметра штока. Если вы закажете цилиндр со штоком 40 мм вместо 63 мм для той же нагрузки, шток может сложиться (потерять устойчивость) при боковом усилии, даже если давления хватает для подъема груза.
Вариант Б: Специфическая серия или модель
Иногда “100-260” может относиться к модельному ряду конкретного завода (например, серия ЦГ-100 с модификацией 260). Однако в 95% случаев коммерческих запросов речь идет именно о габаритах: поршень 100 мм, ход 260 мм. Далее мы будем исходить из этой наиболее распространенной конфигурации, так как она является стандартом для среднего класса гидравлических прессов, подъемных механизмов и сельскохозяйственной техники.
Совет инженера: Перед заказом всегда запрашивайте чертеж P&ID или схему подключения. Уточните диаметр штока. Если он не указан, производитель по умолчанию поставит наиболее дешевый вариант (часто минимальный диаметр), что может снизить ресурс узла на 30–40% при динамических нагрузках.
Технические характеристики и расчет усилия для цилиндра 100 мм
Чтобы понять, подходит ли вам гидравлический цилиндр 100 260, нужно рассчитать его силовые показатели. В 2026 году требования к энергоэффективности гидросистем выросли, поэтому точный расчет давления позволяет подобрать насосную станцию оптимальной мощности, избегая переплат за избыточные кВт.
Расчет силы выдвижения (Push Force)
Сила, которую развивает цилиндр при выдвижении, зависит от площади поршня и рабочего давления. Площадь поршня (A) рассчитывается по формуле:
A = π × (D/2)²
Для D = 100 мм (0.1 м):
A = 3.14159 × (0.05)² ≈ 0.00785 м²
При стандартном рабочем давлении в промышленной гидравлике 16 МПа (160 бар):
F = P × A = 16 × 10⁶ Па × 0.00785 м² ≈ 125 600 Н
Это примерно 12.8 тонны усилия.
Если ваша система работает на давлении 20 МПа (200 бар), усилие возрастет до ~16 тонн. Если давление всего 10 МПа — вы получите только 8 тонн. Многие клиенты жалуются на “слабый цилиндр”, не проверяя настройки предохранительного клапана на насосной станции. Мы сталкивались с кейсом, когда клиент заменил цилиндр на более мощный, хотя проблема была в загрязненном фильтре, dropping давление в системе на 30%.
Расчет силы втягивания (Pull Force)
Сила втягивания всегда меньше, так как площадь эффективного воздействия масла уменьшается на площадь сечения штока. Допустим, диаметр штока составляет 63 мм (стандарт для поршня 100 мм).
Площадь штока: A_rod = π × (0.0315)² ≈ 0.00311 м²
Эффективная площадь кольцевого пространства: A_eff = A_piston – A_rod = 0.00785 – 0.00311 = 0.00474 м²
Сила втягивания при 16 МПа: F_pull = 16 × 10⁶ × 0.00474 ≈ 75 840 Н (~7.7 тонны).
Разница почти в два раза. Это критично для приложений, где требуется симметричное усилие, например, в некоторых типах прессов или захватов. Если вам нужно равное усилие в обе стороны, цилиндр 100/63 не подойдет — потребуется дифференциальный цилиндр или система с разным давлением в линиях.
Скорость движения штока
При ходе 260 мм скорость зависит от подачи насоса (Q). Формула: V = Q / A.
Если насос подает 20 литров в минуту (0.000333 м³/с):
V_out = 0.000333 / 0.00785 ≈ 0.042 м/с (42 мм/с).
Время полного выдвижения: 0.26 м / 0.042 м/с ≈ 6.2 секунды.
Время втягивания будет быстрее, так как объем камеры со штоком меньше. Это важно учитывать при проектировании циклов работы автоматических линий. Задержка в полсекунды на каждом цикле может снизить производительность линии на 10–15% за смену.
Цены на гидравлические цилиндры 100/260 в 2026 году: анализ рынка
Рынок гидравлики в 2026 году стабилизировался после периодов волатильности 2022–2024 годов, но структура цен изменилась навсегда. Логистические цепочки перестроились, стоимость сырья (сталь, алюминий, полимерные уплотнения) привязана к новым биржевым индексам. Ниже приведены средние рыночные цены на цилиндр с параметрами D=100 мм, ход=260 мм, шток=63 мм, исполнение на шарнирных опорах.
| Категория производителя | Цена за единицу (руб.) | Срок изготовления | Гарантия | Риски |
|---|---|---|---|---|
| Бюджетный сегмент (Китай, no-name) | 18 000 – 25 000 | 2–4 недели (логистика) | 3–6 месяцев | Нестабильное качество металла, риск течи сальников через 2 месяца, отсутствие запчастей. |
| Средний сегмент (РФ, Турция, Индия) | 32 000 – 48 000 | 5–10 рабочих дней | 12 месяцев | Оптимальное соотношение цена/качество. Доступность сервиса и ремкомплектов. |
| Премиум сегмент (Европа, топ-бренды РФ/КНР) | 65 000 – 90 000+ | 3–6 недель (под заказ) | 24–36 месяцев | Высокая начальная стоимость, но минимальный простой. Сертификация CE/PED/ISO. |
Почему такой разброс? Давайте разберем составляющие стоимости.
Материалы и обработка
В дешевых цилиндрах часто используют сталь Ст3 или низкокачественный аналог St37 для гильзы. Она подвержена коррозии и имеет низкую износостойкость. Качественный цилиндр требует трубы из стали 20 или 45 (аналоги AISI 1020/1045) с внутренним хонингованием (шлифовкой) до шероховатости Ra 0.4–0.8. Хонингование стоит денег, но именно оно обеспечивает долгую жизнь уплотнениям. Гладкая поверхность не “съедает” манжеты.
Шток должен быть хромированным. Толщина слоя хрома — ключевой параметр. Дешевые аналоги имеют слой 10–15 мкм, который стирается за полгода активной работы с абразивной пылью. Стандарт качества — твердое хромирование толщиной 20–30 мкм или использование нержавеющей стали AISI 304/316 для агрессивных сред. В 2026 году многие российские заводы перешли на использование штоков из нержавейки для стандартных задач, что немного дороже, но исключает коррозию полностью.
Уплотнения: сердце цилиндра
Мы видели цилиндры, которые текли сразу из коробки. Причина — дешевые резиновые смеси. В 2026 году стандартом для надежного цилиндра являются уплотнения из полиуретана (PU) или PTFE (тефлон) с нитриловой резиной (NBR) в качестве эластичного элемента. Бренды вроде Sealtech, Parker, Merkel или качественные российские аналоги (например, КВАДРАТ) стоят дороже, но они держат давление и температуру.
Если вам предлагают цилиндр за 15 000 рублей, спросите: “Какие уплотнения внутри?”. Скорее всего, ответ будет уклончивым. Это красный флаг. Замена уплотнений позже обойдется вам в стоимость нового цилиндра плюс простой техники.
Как выбрать надежного производителя: критерии E-E-A-T
Покупка гидравлического цилиндра 100 260 напрямую от производителя снижает цену на 20–30%, убирая наценку дилеров. Но как отличить настоящий завод от гаражной мастерской, которая собирает цилиндры из купленных комплектующих? Вот чек-лист, который мы используем при аудите поставщиков.
1. Наличие собственного парка станков и полный цикл производства
Настоящий производитель имеет станки для хонингования труб, накатки резьбы, сварки (желательно роботизированной или полуавтоматической в среде защитных газов) и сборки. Попросите видео производственного процесса. Если вам присылают фото склада с готовой продукцией, но не могут показать цех обработки металла — перед вами перекупщик.
Ярким примером технологически ориентированного подхода является ООО «Чанчжоу Дяоцзян Гидравлические Технологии». Это российско-китайское предприятие, базирующееся в городе Чанчжоу (провинция Цзянсу), которое с 2016 года специализируется на проектировании и серийном изготовлении высоконадёжных гидроцилиндров. Завод занимает площадь 16 000 квадратных метров и реализует полный вертикально интегрированный цикл: от закупки сырья и механической обработки (включая раскатное дорнование и роликовое выглаживание) до сварки, испытаний и окраски. Такой подход гарантирует стабильность параметров качества, что подтверждается статусом «Высокотехнологичное предприятие провинции Цзянсу» (получен в 2020 году) и наличием 14 патентов на полезные модели.
2. Контроль качества (QC) и сертификация
Каждый цилиндр должен проходить испытание давлением. Обычно это тест на герметичность при 1.5-кратном рабочем давлении (для 16 МПа — тест при 24 МПа). Производитель должен предоставлять протокол испытаний (паспорт изделия) с серийным номером. Отсутствие паспорта — нарушение ГОСТ и гарантия проблем при приемке объекта технадзором.
Надежные заводы, такие как «Чанчжоу Дяоцзян», работают в соответствии со стандартом ISO 9001, а их продукция проходит инспекционную проверку Китайского классификационного общества (CCS). Это особенно важно для проектов, где требуется строгое соответствие международным нормам безопасности. Опыт сотрудничества с такими гигантами, как XCMG, Norinco Group и CSSC, свидетельствует о способности производителя выполнять заказы для оборонной промышленности, судостроения и тяжелой энергетики, где требования к точности и долговечности максимальны.
3. Сертификация и стандарты
Для работы в РФ и ЕАЭС оборудование должно соответствовать техническим регламентам. Ищите маркировку ЕАС. Если цилиндр предназначен для экспорта или работы на объектах с европейскими требованиями, необходима сертификация CE (директива PED 2014/68/EU для оборудования под давлением). В 2026 году многие российские и китайские заводы получили двойную сертификацию для работы на экспортных рынках Азии и Ближнего Востока.
4. Инженерная поддержка
Хороший производитель не просто продает “железо”. Он задает вопросы: “Какая нагрузка?”, “Есть ли боковые силы?”, “Какая температура масла?”. Если менеджер просто спрашивает “сколько штук?” и выставляет счет — бегите. Такой подход приводит к авариям. Мы предпочитаем работать с клиентами, которые присылают нам схему узла. Это позволяет предложить правильное крепление (проушины, фланцы, цапфы) и демпфирование.
Компании уровня «Чанчжоу Дяоцзян» предлагают не только стандартные серии (CDH/CGH/CSH), но и индивидуальные решения: многоступенчатые цилиндры, модели с встроенными датчиками перемещения или клапанами хода. Полный цикл от конструкторской проработки до сертифицированной поставки позволяет адаптировать продукт под специфические задачи металлургии, нефтедобычи или специального машиностроения.
Применение цилиндра 100/260 в различных отраслях
Гидроцилиндр с поршнем 100 мм и ходом 260 мм — это универсальный “солдат” индустрии. Его компактность и достаточная мощность делают его востребованным в следующих сферах:
Сельскохозяйственная техника
Навесное оборудование тракторов: отвалы, погрузчики, косилки. Ход 260 мм идеален для подъема стрелы или изменения угла наклона орудия. Здесь важны грязезащитные манжеты (скребки), так как работа идет в условиях пыли и грязи. Мы рекомендуем устанавливать дополнительные чехлы на шток, если техника работает в уборку урожая.
Промышленные прессы и штамповка
Для небольших прессов усилие в 12–16 тонн достаточно для штамповки листового металла, вырубки или гибки. Короткий ход (260 мм) обеспечивает высокую жесткость конструкции. В этом применении критична точность хода и отсутствие люфтов. Требуется цилиндр с прецизионной обработкой штока и, возможно, с встроенным датчиком положения (линейным потенциометром или магнитострикционным датчиком) для автоматизации цикла.
Литейное производство и металлообработка
Запорные устройства, фиксаторы форм, механизмы подачи. Здесь часто встречаются высокие температуры. Стандартные уплотнения NBR работают до +80…+100°C. Если рядом находится печь, требуются уплотнения из фторкаучука (FKM/Viton), выдерживающие до +200°C. Обычный цилиндр в таких условиях “сварится” за неделю.
Строительная спецтехника
Микро-экскаваторы, манипуляторы. Компактные размеры позволяют вписать цилиндр в тесные компоновки стрелы. Важно наличие амортизации в конце хода (демпфирования), чтобы избежать ударов поршня о крышку цилиндра при резком сбросе нагрузки. Это продлевает жизнь всей гидросистеме.
Часто задаваемые вопросы
Можно ли ремонтировать гидравлический цилиндр 100/260 самостоятельно?
Замена уплотнений (ремкомплект) возможна в условиях мастерской при наличии пресса для снятия стопорных колец и чистого помещения. Однако, если поврежден шток (задиры, коррозия) или гильза (задиры внутри), самостоятельный ремонт не даст результата. Требуется шлифовка или замена деталей на станке. Мы не рекомендуем разбирать цилиндр под гарантией — это аннулирует обязательства производителя. Лучше заказать услугу сервисного центра.
Какое масло использовать для этого цилиндра?
Стандартное гидравлическое масло вязкостью ISO VG 46 (лето) или VG 32 (зима/холодный пуск). Важно следить за чистотой масла. Класс чистоты по NAS 1638 должен быть не хуже 9–10 класса. Грязное масло — причина №1 выхода из строя уплотнений и заклинивания штока. Используйте фильтры тонкой очистки (10–25 мкм) на линии слива.
В чем разница между односторонним и двусторонним цилиндром?
Цилиндр двустороннего действия (как рассматриваемый нами 100/260) имеет два порта: для подачи масла в поршневую полость (выдвижение) и в штоковую полость (втягивание). Односторонний цилиндр имеет один порт и возвращается в исходное положение под действием внешней силы (пружины или веса груза). Для большинства промышленных задач нужен двусторонний цилиндр, так как он позволяет контролировать движение в обоих направлениях под давлением.
Какой срок службы у качественного цилиндра?
При правильной эксплуатации, чистом масле и отсутствии перегрузок, качественный цилиндр российского или европейского производства служит 5–8 лет или 1–2 миллиона циклов. Дешевые аналоги могут выйти из строя через 3–6 месяцев интенсивной работы. Ключевой фактор — не бренд, а условия эксплуатации и обслуживание.
Можно ли изготовить цилиндр с нестандартным креплением?
Да, большинство заводов-производителей предлагают изготовление по чертежам заказчика. Вы можете изменить тип крепления (проушины, фланцы, лапы), расположение портов (резьба метрическая, дюймовая, BSP) или добавить датчики. Это увеличивает срок изготовления на 3–5 дней, но решает проблему интеграции в существующую систему без переходников.
Риски при покупке: на чем нельзя экономить
В нашей практике был случай, когда крупный лесоперерабатывающий завод закупил партию из 50 цилиндров по самой низкой цене на рынке. Экономия составила около 400 000 рублей. Через три месяца 12 цилиндров потекли, а два заклинило под нагрузкой, что привело к поломке дорогостоящего пресса. Ущерб от простоя линии составил более 2 миллионов рублей. Дешевые уплотнения не выдержали пульсаций давления, а тонкий слой хрома на штоке стерся от древесной пыли.
Экономия на качестве гидроцилиндра — это ложная экономия. Всегда учитывайте стоимость часа простоя вашего оборудования. Если час простоя стоит дороже, чем разница в цене между “дешевым” и “качественным” цилиндром, выбор очевиден.
Обращайте внимание на:
- Качество сварных швов. Они должны быть ровными, без пор и подрезов. Плохой шов — место будущего разрыва под давлением.
- Защитного покрытия. Цилиндр должен быть окрашен порошковой краской или защищен цинкованием, если работает на улице.
- Комплектации. В комплекте должны идти крепежные элементы (гайки, шайбы) и паспорт.
Почему стоит купить гидравлический цилиндр 100 260 у нас
Мы не просто продаем цилиндры. Мы предлагаем инженерное решение, опираясь на лучшие практики отрасли и партнерство с ведущими производственными площадками. Наше предложение базируется на принципах прозрачности, технологичности и надежности.
Наши преимущества в 2026 году:
- Прямое производство и контроль качества. Мы сотрудничаем с заводами, имеющими полный цикл производства, включая собственную механическую обработку и испытания. Это позволяет исключить посредническую наценку и гарантировать соответствие чертежам.
- Технологическая компетенция. Мы предлагаем продукцию, созданную с применением современных методов обработки (хонингование, роликовое выглаживание), что обеспечивает высокую износостойкость и точность.
- Гарантия и ответственность. Мы уверены в своем продукте и несем полную ответственность за его работу. Гарантия составляет 12 месяцев.
- Техническая поддержка. Наши инженеры помогут подобрать цилиндр под вашу задачу, рассчитают усилия и подскажут по монтажу, опираясь на опыт реализации сложных проектов в металлургии и спецтехнике.
- Быстрая отгрузка. Стандартные модели есть в наличии. Нестандартные изготавливаем за 7–10 дней благодаря оптимизированным логистическим цепочкам.
- Соответствие стандартам. Вся продукция сертифицирована (ISO 9001, CCS, ГОСТ/ТР ТС) и безопасна для использования в тяжелых промышленных условиях.
Мы понимаем, что каждый день простоя техники — это потеря денег. Поэтому мы стремимся отгружать продукцию максимально быстро, не жертвуя качеством. Наши клиенты — это строительные компании, агрохолдинги и промышленные предприятия по всей России и СНГ. Их опыт подтверждает: надежная гидравлика — это основа бесперебойной работы.
Заключение и призыв к действию
Гидравлический цилиндр 100 260 — это мощный и компактный инструмент для решения широкого спектра задач. Правильный выбор параметров, понимание технических нюансов и покупка у надежного производителя гарантируют долгую и беспроблемную эксплуатацию. Не рискуйте своим оборудованием ради сомнительной экономии.
Если вы готовы обсудить ваш проект, получить расчет стоимости или проконсультироваться по техническим вопросам, свяжитесь с нами. Мы предоставим коммерческое предложение в течение 24 часов.
Свяжитесь с нами сегодня для получения индивидуального расчета и консультации инженера.
Узнайте больше о наших решениях для промышленной гидравлики: каталог гидроцилиндров и услуги по ремонту гидравлики.