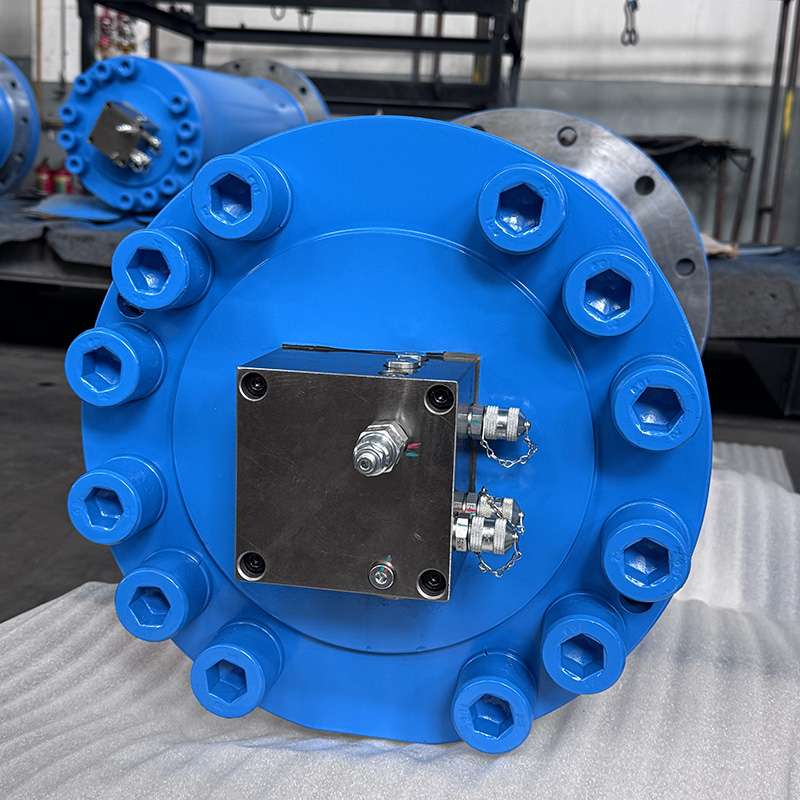

гидравлический цилиндр на балке свободного падения: цены 2026
2026-09-27
- Гидравлический цилиндр на балке свободного падения: анализ цен и технических требований 2026 года
- Технические спецификации: почему параметры имеют значение
- Факторы формирования цены в 2026 году
- Как выбрать надежного поставщика: критерии оценки
- Сравнение: Китайские vs Европейские vs Российские производители
- Распространенные ошибки при эксплуатации и обслуживании
- Пошаговое руководство по приемке и монтажу
- Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Гидравлический цилиндр на балке свободного падения: анализ цен и технических требований 2026 года
Рынок промышленного оборудования в 2026 году демонстрирует устойчивый сдвиг в сторону предиктивного обслуживания и энергоэффективности. Гидравлический цилиндр на балке свободного падения перестал быть просто расходным материалом; теперь это ключевой узел, определяющий безопасность и производительность всей сваебойной установки или копра. В нашей практике мы наблюдаем, что покупатели все чаще отказываются от дешевых аналогов в пользу решений с интегрированными датчиками давления и усиленными уплотнениями, способными выдерживать экстремальные циклические нагрузки.
Цены на эти компоненты в 2026 году стабилизировались после волатильности предыдущих лет, но структура затрат изменилась. Теперь львиная доля стоимости приходится не на металл, а на качество обработки поверхностей штока и технологию нанесения защитных покрытий. Если вы планируете закупку партии для парка техники, важно понимать, что экономия 15-20% на начальном этапе часто приводит к увеличению простоев на 40% в течение первого года эксплуатации. Мы подготовили этот подробный обзор, чтобы помочь вам избежать типичных ошибок при выборе поставщика и конфигурации гидроцилиндра.
Технические спецификации: почему параметры имеют значение
При выборе гидравлического цилиндра на балке свободного падения большинство инженеров смотрят только на диаметр поршня и ход штока. Это фундаментальная ошибка. Реальная нагрузка на цилиндр возникает не в момент удара, а в фазе торможения и возврата бабы. Неправильный расчет демпфирования приводит к гидравлическим ударам, которые разрушают крепления и сами цилиндры за считанные недели.
Рабочее давление и запас прочности
Стандартное рабочее давление для большинства современных установок составляет 25–32 МПа. Однако для балок свободного падения критическим параметром является пиковое давление. Оно может кратковременно достигать 45–50 МПа при аварийной остановке или жестком ударе. Цилиндры, сертифицированные только по стандартному диапазону, часто выходят из строя из-за микротрещин в корпусе.
Мы рекомендуем выбирать цилиндры с коэффициентом запаса прочности не менее 1.5 от максимального рабочего давления. Это означает, что если ваша система работает на 30 МПа, цилиндр должен быть испытан на 45 МПа без деформации. Обратите внимание на наличие сертификата соответствия ГОСТ Р или международному стандарту ISO 4401. Отсутствие такой документации делает невозможным легальную эксплуатацию техники на многих крупных строительных площадках в России и странах СНГ.
Материалы и обработка поверхности
Шток цилиндра подвергается постоянному абразивному воздействию пыли, грязи и влаги. В 2026 году золотым стандартом стало использование нержавеющей стали марки AISI 420 или 17-4PH с последующей индукционной закалкой и хромированием. Твердость поверхности должна составлять не менее 55 HRC.
Дешевые аналоги используют углеродистую сталь с гальваническим хромированием. Такой слой хрома имеет толщину 20–30 мкм и легко скалывается при первом же контакте с твердой породой. Как только появляется царапина, начинается коррозия и утечка масла через манжеты. В нашей практике был случай, когда клиент сэкономил 12 000 рублей на каждом из четырех цилиндров, но через три месяца потерял более 500 000 рублей на замене уплотнений и простоях техники. Разница в качестве покрытия видна невооруженным глазом: индукционное закаленное покрытие имеет равномерный матовый блеск, тогда как гальваническое часто выглядит слишком зеркальным и тонким.
Типы уплотнений и их влияние на срок службы
Уплотнительные комплекты — это “сердце” гидроцилиндра. Для балок свободного падения нельзя использовать стандартные полиуретановые манжеты. Необходимы композитные материалы, армированные тканью, которые сохраняют эластичность при температурах от -40°C до +80°C. Особое внимание следует уделить грязесъемникам. Двойной грязесъемник с предварительной очисткой способен увеличить срок службы основных уплотнений в 2–3 раза.
Выбирайте поставщиков, которые предлагают уплотнения от известных брендов, таких как Parker, Merkel или SKO. Использование no-name уплотнений недопустимо для ответственных узлов. Даже если сам цилиндр изготовлен качественно, плохие уплотнения сведут его эффективность к нулю.
Факторы формирования цены в 2026 году
Цена на гидравлический цилиндр на балке свободного падения в 2026 году формируется под влиянием нескольких ключевых факторов. Понимание этой структуры поможет вам аргументированно вести переговоры с поставщиками и избегать скрытых платежей.
| Фактор стоимости | Влияние на цену (%) | Комментарий эксперта |
|---|---|---|
| Сырье (сталь, алюминий) | 25-30% | Цены на спецстали стабилизировались, но логистика доставки сырья остается дорогой. |
| Обработка и точность изготовления | 35-40% | Шлифовка и хонингование требуют дорогостоящего оборудования и квалифицированных операторов. |
| Уплотнительные комплекты | 15-20% | Импортные качественные уплотнения дорожают из-за валютных колебаний и логистических цепочек. |
| Сертификация и тестирование | 5-10% | Обязательные испытания на стенде и оформление паспортов качества. |
| Логистика и упаковка | 5-10% | Защита штока при транспортировке критически важна; дешевая упаковка ведет к браку. |
Важно отметить, что минимальный объем заказа (MOQ) у серьезных производителей обычно составляет от 5 штук для нестандартных моделей и от 1 штуки для типовых серийных изделий. Однако заказ единичного экземпляра всегда будет стоить на 30-50% дороже из-за затрат на переналадку станков.
Скрытые расходы, о которых молчат продавцы
Часто цена, указанная в прайс-листе, не включает стоимостьshipping и таможенной очистки, если товар импортируется. Кроме того, многие поставщики не включают в базовую стоимость монтажные элементы: проушины, шарнирные головки или фланцы. Эти детали могут добавить к итоговой сумме еще 10-15%.
Еще один важный аспект — гарантия. Дешевые цилиндры часто поставляются с гарантией 3-6 месяцев, тогда как качественные аналоги имеют гарантийный срок 12-24 месяца. При расчете общей стоимости владения (TCO) необходимо учитывать не только цену покупки, но и стоимость возможного ремонта и простоя техники.
Как выбрать надежного поставщика: критерии оценки
Рынок насыщен предложениями, от гаражных мастерских до крупных заводов. Как отличить профессионального производителя от перекупщика? В первую очередь, запросите видео со сборочного цеха и испытательного стенда. Серьезный завод без проблем предоставит такие материалы.
Проверка производственных мощностей
Наличие собственного парка станков с ЧПУ, шлифовальных станков для штоков и прессов для запрессовки направляющих втулок — обязательное условие. Если поставщик утверждает, что производит цилиндры, но не может показать процесс хонингования гильз, скорее всего, он заказывает комплектующие на стороне и занимается только сборкой. Это не всегда плохо, но снижает контроль качества и увеличивает сроки.
Именно здесь на первый план выходят преимущества вертикально интегрированных предприятий, таких как ООО «Чанчжоу Дяоцзян Гидравлические Технологии». Базируясь в городе Чанчжоу (провинция Цзянсу), эта российско-китайская компания с 2016 года реализует полный цикл производства на площади 16 000 квадратных метров. В отличие от простых сборщиков, «Дяоцзян» контролирует каждый этап: от закупки сырья и механической обработки (включая раскатное дорнование и роликовое выглаживание) до сварки, сборки и финальных гидравлических испытаний.
Мы рекомендуем обращать внимание на наличие собственной лаборатории неразрушающего контроля. Ультразвуковая дефектоскопия сварных швов и магнитопорошковый контроль поверхности штока позволяют выявить скрытые дефекты до отгрузки товара. Подобные методы контроля являются стандартом для «Чанчжоу Дяоцзян», что подтверждается статусом «Высокотехнологичного предприятия провинции Цзянсу» (получен в 2020 году) и наличием 14 патентов на полезные модели. Сертификация по ISO 9001 и инспекционная оценка Китайского классификационного общества (CCS) гарантируют, что продукция соответствует строгим международным требованиям.
Документация и соответствие стандартам
В 2026 году требования к документации ужесточились. Каждый цилиндр должен иметь паспорт с указанием:
- Заводского номера;
- Даты изготовления;
- Результатов гидравлических испытаний (давление, время выдержки);
- Марки использованных материалов;
- Серийных номеров уплотнительных комплектов.
Отсутствие полного пакета документов может стать причиной отказа в регистрации техники в надзорных органах. Также проверьте наличие у производителя сертификатов ISO 9001:2015. Это свидетельствует о налаженной системе менеджмента качества. Опыт сотрудничества «Чанчжоу Дяоцзян» с такими гигантами, как XCMG, Norinco Group и CSSC, говорит о способности компании предоставлять исчерпывающую техническую документацию, необходимую для работы в оборонной, судостроительной и нефтегазовой отраслях.
Техническая поддержка и наличие складских запасов
Даже самый надежный цилиндр может выйти из строя. Важно, чтобы поставщик мог оперативно предоставить ремонтный комплект или новый цилиндр. Спросите о наличии склада запасных частей в вашем регионе. Срок поставки уплотнений из-за рубежа может составлять 4-8 недель, что неприемлемо для работающей техники.
Хороший поставщик предлагает не просто товар, а инженерную поддержку. Он должен быть готов проконсультировать по вопросам монтажа, настройки гидросистемы и устранения неисправностей. Если менеджер отвечает шаблонными фразами и не может ответить на технические вопросы, это тревожный сигнал.
Сравнение: Китайские vs Европейские vs Российские производители
Выбор страны-производителя часто определяет баланс между ценой и качеством. Давайте разберем основные особенности предложений на рынке 2026 года.
| Критерий | Китай (Премиум сегмент / Локализованное производство) | Европа (Германия, Италия) | Россия/СНГ |
|---|---|---|---|
| Цена | Конкурентная (оптимальное соотношение цена/качество) | Высокая | Конкурентная |
| Качество материалов | Высокое (при выборе технологичных лидеров, таких как «Дяоцзян») | Отличное, стабильное | Хорошее, зависит от завода |
| Сроки поставки | Стабильные (благодаря отлаженной логистике) | 6-12 недель (санкционные ограничения) | 1-3 недели |
| Адаптация к климату | Возможна индивидуальная настройка под ТЗ заказчика | Универсальная, но дорогая адаптация | Изначально адаптированы к холоду |
| Гарантия и сервис | Прямая поддержка от производителя | Ограниченная поддержка в РФ | Быстрая реакция, наличие сервиса |
Для большинства строительных компаний в России и странах СНГ оптимальным выбором в 2026 году становятся производители, сочетающие китайские производственные мощности с пониманием российских реалий. Компания ООО «Чанчжоу Дяоцзян Гидравлические Технологии» занимает уникальную нишу, предлагая высокотехнологичные решения (включая цилиндры серий CDH/CGH/CSH/CDT/CGT и многоступенчатые модели) с полным циклом контроля качества. Это позволяет избежать рисков, связанных с нестабильным качеством обычных китайских фабрик, и сложностями логистики европейских брендов.
Если вы выбираете китайского поставщика, обязательно работайте только с проверенными фабриками, имеющими опыт экспорта в Россию и референс-лист с крупными промышленными группами (такими как China Baowu, Jereh Group или COSCO Shipping). Избегайте посредников на Alibaba, которые не могут предоставить техническую документацию на русском языке и гарантию соответствия ГОСТ.
Распространенные ошибки при эксплуатации и обслуживании
Даже самый качественный гидравлический цилиндр на балке свободного падения может быстро выйти из строя при неправильной эксплуатации. Мы выделили пять самых частых причин поломок, основываясь на анализе сервисных обращений наших клиентов.
1. Загрязнение гидравлической системы
Более 70% всех отказов гидроцилиндров связаны с загрязнением масла. Абразивные частицы попадают в систему через дыхательные клапаны бака, изношенные насосы или при замене шлангов. Эти частицы царапают шток и разрушают уплотнения.
Решение: Установите фильтры тонкой очистки (класс чистоты NAS 1638 класс 7-8 или ISO 4406 код 18/16/13). Регулярно проводите лабораторный анализ масла. Меняйте фильтры согласно регламенту, а не по факту загрязнения.
2. Работа на предельных углах отклонения
Боковые нагрузки губительны для гидроцилиндров. Если балка свободного падения имеет люфт или установлена с перекосом, шток цилиндра изгибается. Это приводит к одностороннему износу уплотнений и задирам на внутренней поверхности гильзы.
Решение: Используйте цилиндры с самоустанавливающимися шарнирами на обоих концах. Регулярно проверяйте соосность mounting points. Люфт в шарнирах не должен превышать 0.5 мм.
3. Кавитация и аэрация
Недостаток масла на всасывании или подсос воздуха приводят к кавитации. Пузырьки газа, схлопываясь под давлением, вырывают микрочастицы металла с поверхности поршня и гильзы. Это явление сопровождается характерным шумом и вибрацией.
Решение: Проверьте уровень масла в баке. Убедитесь, что всасывающая магистраль герметична. Используйте масло с подходящей вязкостью для текущих температурных условий.
4. Перегрев гидросистемы
Температура масла выше 80°C приводит к быстрому старению уплотнений и потере вязкости масла. Уплотнения теряют эластичность и начинают пропускать масло.
Решение: Установите теплообменник. Следите за чистотой радиаторов. Не допускайте длительной работы системы в режиме холостого хода при высоком давлении.
5. Неправильное хранение и консервация
При длительном простое техники цилиндры должны быть полностью убраны (шток втянут) или законсервированы. Открытый шток подвержен коррозии и механическим повреждениям.
Решение: Если цилиндр хранится отдельно, нанесите на шток консервационную смазку. Храните цилиндры в вертикальном положении или на специальных подставках, чтобы избежать деформации.
Пошаговое руководство по приемке и монтажу
Правильный монтаж обеспечивает долгую службу цилиндра. Следуйте этим шагам при установке нового гидравлического цилиндра на балке свободного падения.
- Визуальный осмотр и проверка документации.
Перед началом работ убедитесь, что цилиндр соответствует заказу по габаритам, присоединительным размерам и типу резьбы. Проверьте наличие паспорта и сертификатов. Осмотрите шток на наличие царапин, вмятин или следов коррозии. Даже мелкая царапина может стать причиной утечки.
- Промывка гидросистемы.
Перед подключением нового цилиндра обязательно промойте гидравлические шланги и магистрали. Подача грязного масла в новый цилиндр аннулирует гарантию. Используйте специальную промывочную жидкость или рабочее масло, пропущенное через фильтр тонкой очистки.
- Установка уплотнений и смазка.
Если цилиндр поставляется в разобранном виде или требует замены уплотнений перед монтажом, используйте только оригинальные комплектующие. Смажьте все уплотнительные элементы совместимой с маслом смазкой перед установкой. Никогда не устанавливайте сухие уплотнения.
- Монтаж и центровка.
Установите цилиндр на место, используя подъемные механизмы соответствующей грузоподъемности. Не используйте шток цилиндра как рычаг для совмещения отверстий. Совместите отверстия максимально точно вручную. Затяните крепежные болты с рекомендуемым моментом, используя динамометрический ключ.
- Подключение гидравлики и удаление воздуха.
Подключите гидравлические шланги. Убедитесь, что соединения затянуты плотно, но без чрезмерного усилия. Медленно подайте давление в систему. Выполните несколько полных циклов выдвижения и втягивания штока без нагрузки, чтобы удалить воздух из полости цилиндра. Воздух в системе вызывает рывки и повышает температуру масла.
- Проверка на утечки и тестовый запуск.
После удаления воздуха проверьте все соединения на наличие утечек. Осмотрите шток на предмет появления масляной пленки. Тонкая масляная пленка допустима, но каплеобразование — нет. Проведите тестовый запуск под нагрузкой, контролируя работу цилиндра в течение первых 30 минут.
Помните, что нарушение технологии монтажа является наиболее частой причиной преждевременного выхода из строя даже самых качественных цилиндров. Не пренебрегайте инструкциями производителя.
Часто задаваемые вопросы
Какой срок службы гидравлического цилиндра на балке свободного падения?
При правильной эксплуатации и своевременном обслуживании срок службы качественного цилиндра составляет от 3 до 5 лет или 10 000–15 000 рабочих часов. Однако уплотнительные комплекты требуют замены каждые 1 500–2 000 часов работы. Срок службы значительно сокращается при работе в загрязненных условиях, при перегреве или при наличии боковых нагрузок.
Можно ли ремонтировать гидравлический цилиндр самостоятельно?
Замена уплотнительных комплектов может быть выполнена квалифицированным персоналом на месте эксплуатации при наличии чистого помещения и специального инструмента. Однако ремонт корпуса, штока или поршня требует заводских условий и специального оборудования. Мы не рекомендуем самостоятельный ремонт геометрических повреждений, так как это может привести к разрушению цилиндра под давлением и травмам.
Какое гидравлическое масло использовать?
Используйте масло, рекомендованное производителем техники. Обычно это гидравлическое масло класса HLP с вязкостью ISO VG 46 или VG 68, в зависимости от климатических условий. Для работы при низких температурах (до -40°C) необходимы специальные синтетические масла с низкой температурой застывания. Смешивание масел разных марок и типов недопустимо.
Что делать, если цилиндр “плывет” (самопроизвольно опускается)?
Самопроизвольное опускание бабы указывает на внутреннюю перепускную утечку. Причины: износ уплотнений поршня, повреждение зеркала гильзы или заклинивание обратного клапана в гидрораспределителе. В первую очередь проверьте гидрораспределитель. Если он исправен, необходим демонтаж и дефектовка цилиндра с заменой уплотнений поршня.
Влияет ли длина хода цилиндра на его надежность?
Да, длинные цилиндры (с ходом более 1 метра) более чувствительны к боковым нагрузкам и изгибающим моментам. Для них критически важна правильная центровка и использование направляющих втулок увеличенной длины. Также для длинных штоков возрастает риск buckling (продольного изгиба) при выдвижении под нагрузкой, что требует расчета на устойчивость.
Заключение и рекомендации по закупке
Выбор гидравлического цилиндра на балке свободного падения в 2026 году — это стратегическое решение, влияющее на рентабельность вашего строительного проекта. Не гонитесь за самой низкой ценой. Анализируйте общую стоимость владения, включая затраты на обслуживание, ремонт и простои.
Отдавайте предпочтение поставщикам, которые могут подтвердить качество своей продукции сертификатами, предоставляют полную техническую документацию и обладают развитой сервисной сетью. Инвестиции в качественные компоненты окупаются за счет бесперебойной работы техники и снижения рисков аварийных ситуаций.
Компания ООО «Чанчжоу Дяоцзян Гидравлические Технологии» готова предложить решения, отвечающие самым высоким требованиям современного рынка. Благодаря собственному производству, статусу быстрорастущего промышленного предприятия и опыту работы с лидерами отрасли (нефтедобыча, судостроение, тяжелое машиностроение), мы обеспечиваем стабильное качество и персонализированный сервис. Наши инженеры помогут подобрать оптимальную конфигурацию цилиндра, будь то стандартная серия или уникальный проект по вашему техническому заданию.
Свяжитесь с нами сегодня для консультации и расчета стоимости гидравлических цилиндров для балок свободного падения. Наши специалисты помогут подобрать оптимальное решение, соответствующее вашим техническим требованиям и бюджету.